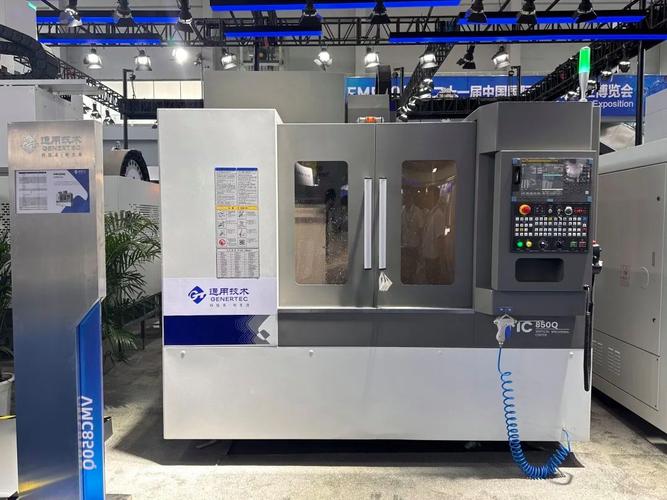
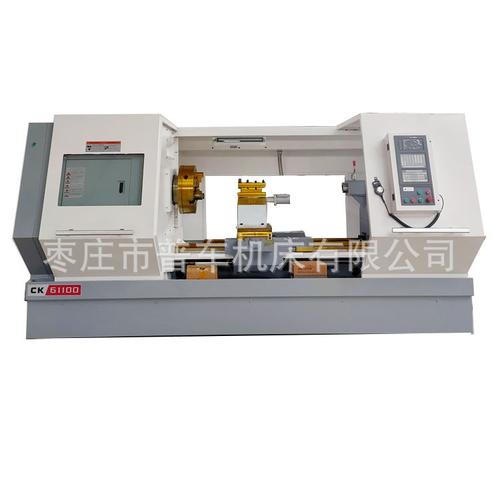
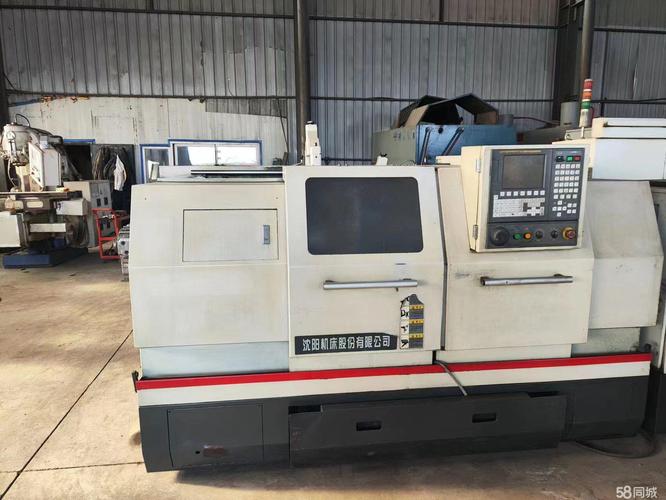
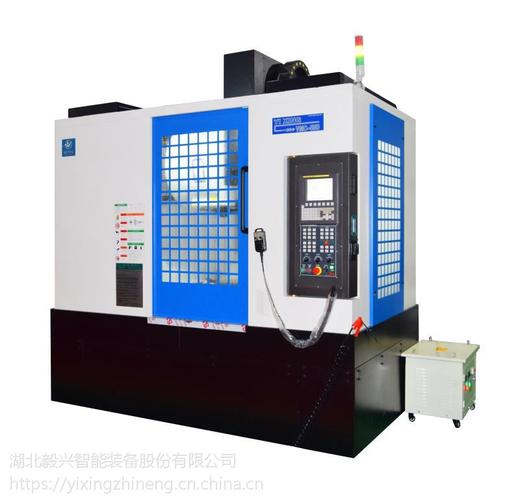
LC-46型CNC斜床身数控车床 精密加工的高效解决方案

在现代制造业中,数控车床作为核心装备,其性能直接决定了零件的加工精度与生产效率。LC-46型CNC斜床身数控车床凭借其独特的斜床身结构、高刚性设计和先进的数控系统,成为中小型精密回转体零件加工的理想选择。本文将从结构特点、性能优势、应用领域及操作维护等方面,对LC-46型数控车床进行全面解析。
一、斜床身结构:稳定与排屑的完美结合
LC-46型数控车床采用30°或45°整体斜床身布局(常见为45°),这一设计带来两大核心优势:
- 高刚性抗变形:斜床身使重力方向与主轴轴线形成合理夹角,切削力始终指向床身底部,大幅提升了机床的整体刚性。与传统平床身相比,抗震能力提升约30%,尤其适合重切削和断续切削工况。
- 顺畅排屑:切屑在重力作用下自然滑落至集屑箱,避免堆积在加工区域,有效防止切屑缠绕刀具和工件。配合高压冷却系统,可轻松应对钢件、铸铁等易产生长条切屑的材料。
床身采用高标号密烘铸铁(如HT300),经有限元分析优化筋板布局,进一步抑制了热变形和振动。
二、核心配置与性能参数
LC-46型数控车床通常配备以下关键组件:
- 主轴系统:套筒式主轴单元,最高转速可达6000rpm(可选配8000rpm),支持C轴分度功能(0.001°),实现车铣复合加工。主轴通孔直径φ46mm,可加工棒料最大直径42mm。
- 刀塔/排刀:标配8工位液压刀塔,换刀时间仅0.2秒;也可选配12工位伺服刀塔,满足复杂零件多工序需求。
- 进给轴:X/Z轴采用高精度直线滚柱导轨,快速移动速度达30m/min(X轴)/36m/min(Z轴),重复定位精度±0.002mm。
- 数控系统:可选配FANUC 0i-TF、SIEMENS 828D或三菱M80,支持多轴联动、刚性攻丝和圆弧插补。
典型加工精度:圆度≤0.003mm,表面粗糙度Ra≤0.8μm(精车有色金属可达Ra0.4μm)。
三、应用领域:从汽车零部件到精密仪器
LC-46型数控车床凭借高精度和高效率,广泛应用于以下场景:
- 汽车工业:涡轮增压器壳体、喷油嘴、刹车活塞、传动轴等中小型回转体零件的大批量加工。
- 液压气动:阀芯、阀座、缸套、接头等需要严格尺寸公差的零件。
- 电子与仪器:电机轴、连接器、光学镜筒等小型精密件。
- 医疗器械:骨钉、手术器械手柄、牙科种植体等(需配合专用夹具和洁净切削)。
相比同规格平床身机床,LC-46型在加工细长轴时,因斜床身的径向力分布更优,可减少约25%的弯曲变形。
四、操作与维护要点
为充分发挥LC-46型机床的性能,需注意以下实践建议:
- 编程与对刀:利用工件坐标系(G54-G59)和刀具半径补偿(G41/G42),对斜床身机床需注意X轴方向与普车的相反(工件远离操作者方向为X正向)。建议使用后置式刀座,减少干涉可能性。
- 热管理:长时间加工前需预热主轴15分钟(低速空转),环境温度控制在20±5℃。每季度检查冷却液浓度和导轨润滑油量。
- 精度校准:每半年用球杆仪或激光干涉仪检测圆度和定位精度,重新预紧滚珠丝杠和导轨滑块。
- 日常保养:每班清理切槽内切屑,检查液压刀塔的油压(4.5-5.0MPa)和气压(0.6MPa),每月清洗主轴油冷机滤网。
###
LC-46型CNC斜床身数控车床融合了高刚度结构、精密驱动技术和灵活的数控系统,完美契合了制造业对“高精度、高效率、高稳定性”的追求。无论是多品种小批量生产,还是单一品种大批量加工,它都能通过合理的刀具配置和参数优化,实现优异的经济效益。在选择数控机床时,结合具体零件工艺需求与机床参数,才能发挥其最大潜力。
如若转载,请注明出处:http://www.fspachi.com/product/45.html
更新时间:2026-10-05 15:51:22